东莞五金厂:焊接机器人气源改造,保护气成本降 38%
为什么想起混配
这家厂在东莞长安,4 台六轴焊接机器人焊 1.5—3 mm 碳钢与镀锌板,保护气一直用 80% 氩气 + 20% 二氧化碳的混合气,每瓶 40 L 混合气 128 元,月用 96 瓶,气费 1.23 万元。
2025 年 11 月听同行说碳钢焊接可用氮气替代部分氩气,先做了 30 件试焊:氮气 70% + 氩气 20% + 二氧化碳 10%,焊缝成形与飞溅量与原来相当,按 GB/T 985.1 做外观检查合格。
改造细节
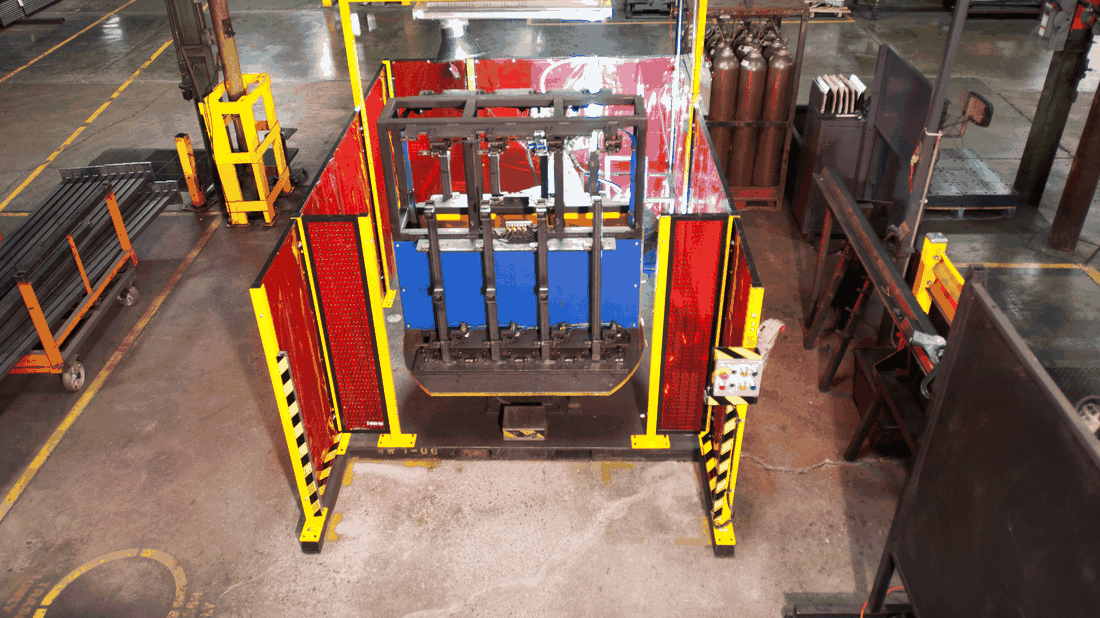
12 月 3 日装一台 10Nm³/h 制氮机(99.9%)与一台三路混配柜,氮气 0.5 MPa、氩气 0.4 MPa、二氧化碳 0.4 MPa 三路进气,混配柜按比例阀自动配比,出口 0.3 MPa 供 4 台机器人。
混配柜带氧含量监测与比例记录,每 30 分钟记录一次配比;焊机起弧信号与混配柜联动,停弧 3 分钟后自动切断供气,减少空放。
成本与质量
改造后每月氩气从 96 瓶降到 34 瓶,二氧化碳 12 瓶,氮气自产;气费从 1.23 万元降到 7600 元,降幅 38%。设备投入 8.6 万元,按每月省 4700 元计,18 个月回本。质量方面:连续 3 批共 1800 件做拉伸与弯曲试验,合格率 99.4%,与改造前持平;飞溅量略增 5%,把焊接电流下调 3% 后恢复。
混配比例对熔深的影响
焊接机器人用的保护气在氩气里掺 2%—5% 的氮气,能提高奥氏体不锈钢的熔深与电弧稳定性。掺 2% 时熔深增加约 8%,掺 5% 时增加 12%,但超过 6% 会出现氮气孔。
机器人 6 轴,焊速 32 cm/min,保护气流量 18 L/min。混配气用两只质量流量计按比例兑,比例偏差超过 0.5% 就报警。这套混配装置与制氮机联动,氮气纯度低于 99.995% 时自动切到瓶装气,避免整批焊缝报废。
现场还比对了两组数据:掺 3% 氮气时气孔率 0.4%,掺 5% 时 0.9%,最后把掺比定在 3.5%。按 18 L/min 的流量连续焊 6 小时,气瓶压力从 12 MPa 降到 4 MPa,一天换一次气。气瓶更换与混配装置切换都写进班前点检表,一共 9 项;混配装置的氮气入口串了一只 0.5 μm 过滤器,滤芯每 3 个月换一次。