这台机器解决什么工况
一条 420 袋/分钟的膨化食品充氮线,每袋充气 180 mL,按 15% 的置换余量计算,氮气峰值流量要 4.5 Nm³/h;如果按平均流量配机,包装机每重新启动一次,包装内残氧就会从 1.8% 跳到 4% 以上。所以这台机器的选型不看平均流量,看包装机的节拍峰值和缓冲罐容积。
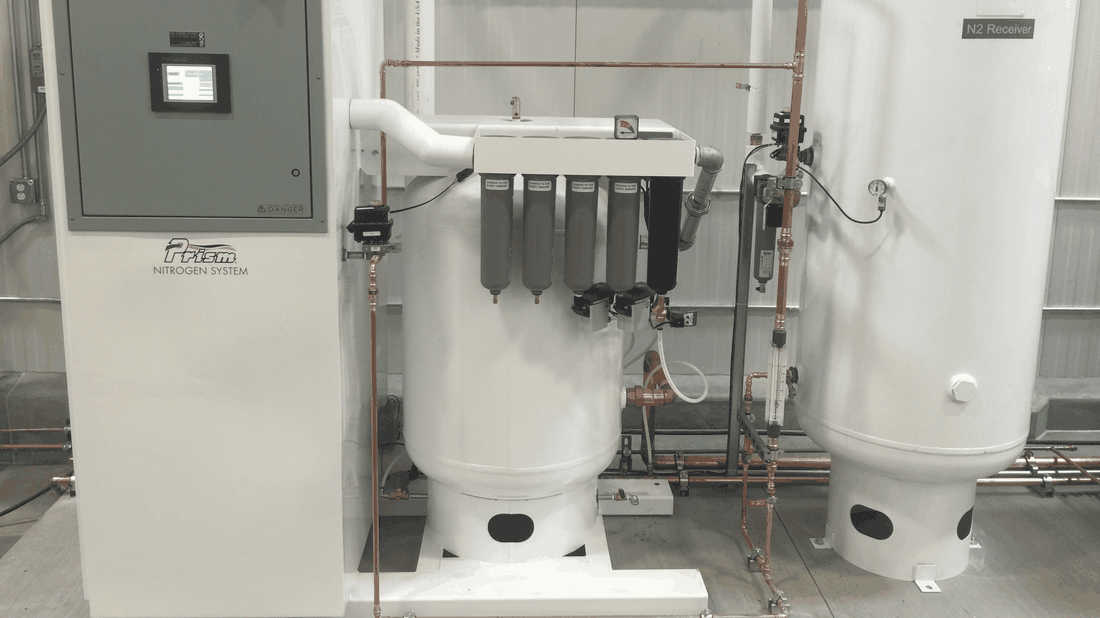
机器采用双塔交替的变压吸附结构:A 塔在 0.7—0.8 MPa 下吸附氧气,B 塔同时降压脱附再生,两只塔每 30—60 秒切换一次,切换由 PLC 按 purity 值触发,纯度掉到设定下限之前就提前切塔。塔内装填的是 1.6—2.0 mm 椰壳基碳分子筛,装填密度按 620 kg/m³ 计,塔体做完 1.6 MPa 气密试验再进总装。
氮气的食品安全属性按 GB 29202—2012《食品安全国家标准 食品添加剂 氮气》执行,出厂随附批次气体检测记录;与食品接触的管路、阀门、缓冲罐采用 304 不锈钢,内壁做酸洗钝化,避免碳钢管路的铁锈味带进包装。
技术参数
整机与气源参数
| 参数项 | 取值与说明 |
|---|---|
| 额定产氮量 | 3 / 6 / 12 / 25 / 40 Nm³/h(其他流量可定制) |
| 氮气纯度 | 99.5%—99.9% 可调,对应残氧 5000—1000 ppm |
| 出口压力 | 0.5—0.7 MPa(减压后进包装机,按包装机要求二次调压) |
| 压力露点 | -40 ℃(配冷干机与三级过滤后) |
| 整机功率 | 0.2—0.6 kW(不含前端空压机) |
| 吸附塔材质 | Q345R 压力容器钢,内壁防腐涂层;食品接触段为 304 不锈钢 |
| 碳分子筛装填量 | 按流量 12 Nm³/h 机型计 78 kg,双塔各 39 kg |
| 外形尺寸(12 Nm³/h) | 1250×900×1650 mm,撬装框架,叉车可整体搬运 |
| 噪声 | ≤ 72 dB(A),距设备 1 m 处测量 |
表中流量按 0.6 MPa 进气、25 ℃ 环境标定;包装机现场若进气只有 0.5 MPa,产氮量按每降 0.1 MPa 扣 8% 折算。纯度一栏的 99.9% 指残氧 1000 ppm 以内。
三个具体使用场合
下面三个场合都写清了袋速、单袋充气量与包装机头数,可以按自己车间的包装机参数对号入座。
膨化食品与坚果充氮
包装机做 350—450 袋/分钟的高速立式包装时,氮气要在 0.35 MPa 下稳定送入充气嘴,设备配 0.5 m³ 缓冲罐可吸收两次换卷之间的流量波动,包装内残氧控制在 2% 以内。
瓶装食用油与调味酱
灌装线在旋盖前用氮气顶空置换,瓶口 15 mm 的瓶型每瓶用气约 60 mL,12 头灌装机满负荷时耗气 3.2 Nm³/h,机器按 4 Nm³/h 配置并留 25% 余量。
生鲜与预制菜气调包装
气调包装机把氮气与二氧化碳按 7:3 混合,托盘封口机每分钟 18 模,氮气从本机出口接混配柜,再进入封口腔;此时要盯住的是混配柜入口压力,不能低于 0.3 MPa。
交付周期
常见流量机型的交付周期为 15—25 个工作日,含压力容器报检与整机测试;定制流量或需要食品级不锈钢全套管路的,按图纸确认后 30—40 个工作日。发货前提供铭牌参数表、气密试验记录、出厂检测报告各一份,到厂安装由 2 名工程师 1—2 天完成,含与包装机的联锁信号对接。
售后条款
整机质保 12 个月,压力容器按 TSG 21—2016 规定执行定期检验;碳分子筛在正常工况(进气含油量 ≤0.01 mg/m³、露点 ≤-20 ℃)下 5 年内产氮量衰减超过 10% 的,按合同补装分子筛。易损件(气动阀密封圈、过滤器滤芯)常备库存,珠三角区域报修后 24 小时内到厂。
为什么选这家而不是隔壁
同样的流量,差别在三个可验证的地方:一是出厂前做 24 小时带载测试,记录每 2 小时的纯度与流量点位,报告随货交付;二是按包装机节拍配缓冲罐容积,而不是按机器流量随手配 0.3 m³;三是控制柜预留包装机的干接点联锁端子,包装机停机时制氮机自动转待机,这一点在验收时可以直接用万用表量出来。
选型建议
选型先算三个数:包装机每分钟袋数、每袋充气体积(含顶空)、包装机同时工作的头数。三者相乘得到峰值流量,再乘 1.2—1.3 的余量。若车间已有空压机,核算其排气量与压力是否够 0.8 MPa 下 2.5 倍氮气流量的空气消耗(空氮比按 2.3—2.6 计),不够就先补空压机,别只加制氮机。
常见问题
包装机频繁启停,氮气纯度会不会掉?
纯度掉不掉取决于缓冲容积与切塔逻辑。本机缓冲罐按 30 秒峰值流量配置,PLC 在纯度降到设定值前 0.3 个百分点就提前切塔,包装机启停时纯度波动实测在 0.15 个百分点以内。
食品厂需要办理什么手续?
氮气作为食品添加剂,使用方需按 GB 29202—2012 验收纯度与杂质,并将供气设备纳入本厂食品安全体系;本机随机提供气体检测记录与材质证明,便于工厂做供应商审核。
原有氮气瓶还能不能保留?
可以。在氮气缓冲罐出口加一组止回阀与切换阀,钢瓶作为停机检修时的备用气源,两路气源不互相串气,切换时不需要停产。